EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PT
 RU
 ES
 SV
 TL
 ID
 LV
 UK
 VI
 GL
 HU
 TH
 TR
 AF
 MS
 GA
 BE
 BN
 EO
 JW
 LA
 MN
 MY
 UZ
 GD
آلة تبريد كتل الجليد المباشرة بسعة ١٠ أطنان من شركة آيسيما تجمع بين تقنيات التبريد ومعالجة الجليد
طوّرت شركة جيانغسو آيسيما لمعدات التبريد المحدودة جهاز تبريد مباشر لصنع مكعبات الثلج بسعة ١٠ أطنان لعميل في مدينة سوتشيان بالصين. ويشمل المشروع استخدام ضاغط حلزوني من علامة هانبيل، وتبريد تبخيري، ومكونات كهربائية من شنايدر إلكتريك، والتحكم عن بُعد ونظام دفع المكعبات.
يربط هذا التكوين عمليات التبريد والتحكم في المعدات ومعالجة مكعبات الثلج الجاهزة ضمن عملية إنتاج منسَّقة. وتمتد تركيزاته التقنية من انتقال الحرارة أثناء التجميد إلى حركة المكعبات بعد خروجها من القوالب. والمخطط الزمني المقترح هو إنتاج ٢٥٥ مكعباً في كل دفعة، وبواقع دفعتين يومياً، بينما تتحدد الكمية الفعلية للإنتاج وفقاً لأبعاد القوالب النهائية وظروف التشغيل.
التبريد المباشر وعملية التجميد
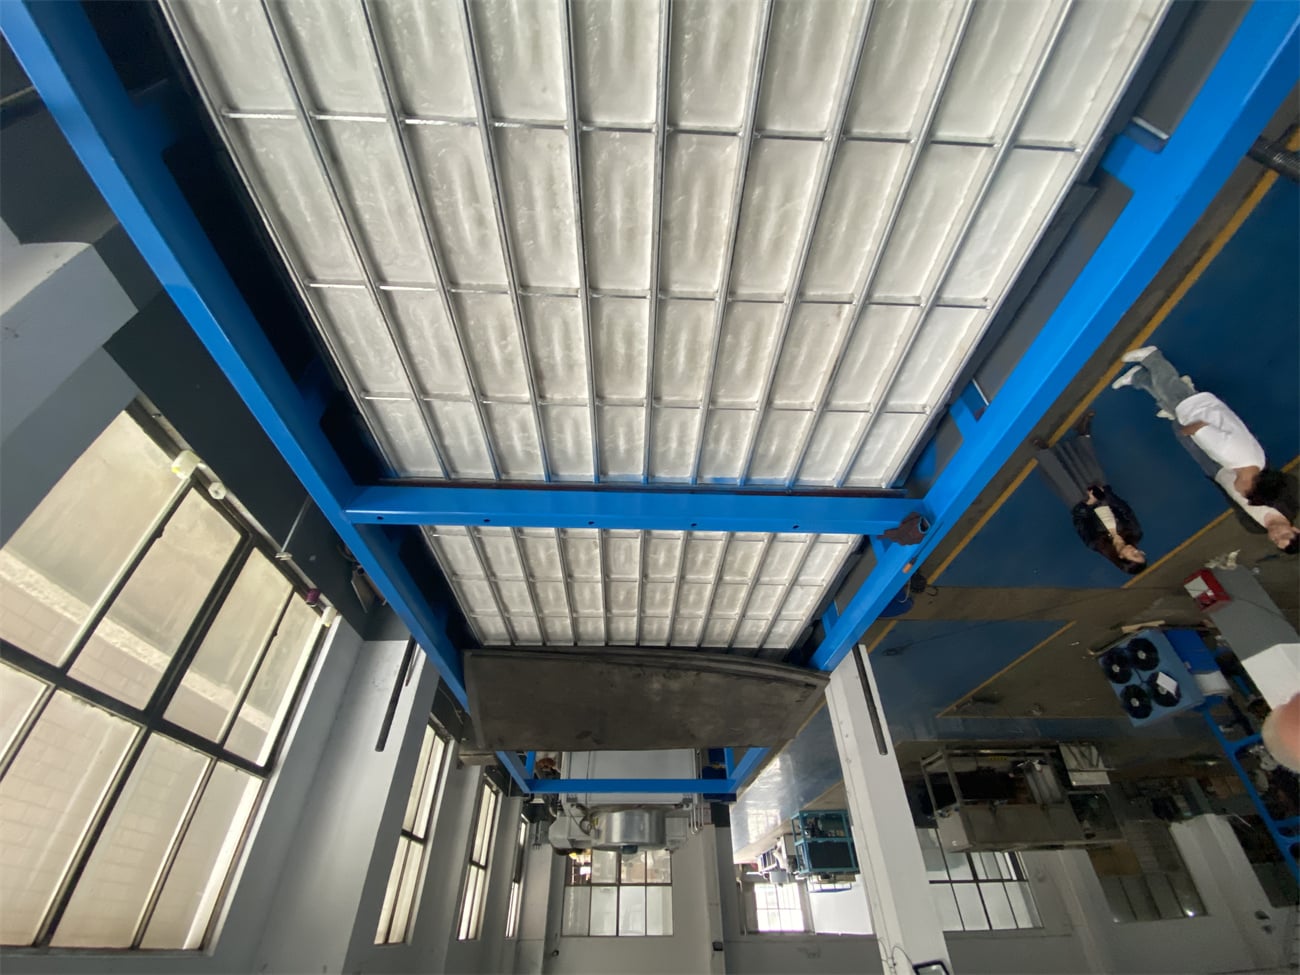
يُنتج ثلج الكتل بالتبريد المباشر عن طريق إزالة الحرارة من الماء عبر جدران المبخر. ويتبخر مادة التبريد داخل دائرة مغلقة، ما يمتص الحرارة بينما يتجمد الماء تدريجيًّا داخل تجاويف القالب. وتبقى مادة التبريد والماء منفصلتين فيزيائيًّا طوال هذه العملية.
ويؤدي هذا الترتيب إلى إلغاء الدائرة الوسيطة للمحلول الملحي المستخدمة في الأنظمة التقليدية القائمة على المحلول الملحي، مما يلغي الحاجة إلى تدوير المحلول الملحي وإدارته من حيث التركيز. ويعمل المبخر كواجهة رئيسية لنقل الحرارة بين دائرة التبريد والماء.
ويتطلب التجميد الفعّال تنسيقًا دقيقًا بين هندسة القالب وحجم الماء المُملأ وظروف التبريد. وتؤثر هذه العوامل في كيفية انتشار عملية التجميد عبر الدفعة الواحدة وفي المدة التي تحتاجها الآلة قبل أن يبدأ إخراج الثلج. ولذلك، فإن التأكُّد من أبعاد القالب النهائية يُعدُّ خطوةً بالغة الأهمية في هذا المشروع لمواءمة مواصفات كتل الثلج مع الجدول الزمني المقصود للإنتاج.
توافق ضاغط المسمار مع النظام
يُحرّك ضاغط المسمار المحدَّد من هانبيل دوران مادة التبريد ويثبِّت ظروف الضغط الضرورية لعمليتي التبخر والتكثيف. ويجب أخذ أدائه في الاعتبار مع المبخر والمكثف معًا، بدلًا من تقييمه انطلاقًا من العلامة التجارية أو السعة الاسمية فقط.
يعتمد حمل التبريد على كمية المياه التي تُعالَج، ودرجة حرارة دخولها، والمدة المُقرَّرة للتجميد. ويجب أن يعمل الضاغط مع مبخرٍ قادرٍ على نقل تلك الحرارة، ومكثفٍ قادرٍ على طرحها في ظل ظروف الموقع.
ويشمل التجميد الدفعي كذلك تغيُّرات في الظروف الحرارية أثناء برودة الماء وتحوله إلى جليد. ولذلك، يجب أن تتناول عملية اختيار المعدات وتشغيلها دورة الإنتاج الكاملة. ويوفر تنسيق هذه المكونات الأساس الهندسي لتقييم السعة والتشغيل المستقر.
التبريد بالتبخير والتخلُّص من الحرارة
يستخدم المشروع التكثيف بالتبخر للتخلص من الحرارة الناتجة عن نظام التبريد. ويجب أن يطرد المكثف كلًا من الحرارة الممتصة أثناء تكوّن الجليد والطاقة المُضافة عبر عملية الانضغاط.
وتؤثر ظروف تشغيله على دائرة التبريد ككل. ولذلك، يجب أن تراعي عملية اختيار المكثف بيئة التركيب والظروف المحلية للهواء والماء المتاح، إضافةً إلى متطلبات الضاغط والمبخر.
أما الهدف التقني لهذه الترتيبة فهو تنسيق امتصاص الحرارة عند طرف التجميد مع طرد الحرارة عند طرف التكثيف. ويعتبر التشغيل التجريبي في ظروف الموقع الفعلية أمرًا مهمًّا للتحقق مما إذا كان النظام المتكامل يدعم دورة الإنتاج المخططة.
التحكم الكهربائي والتشغيل عن بُعد
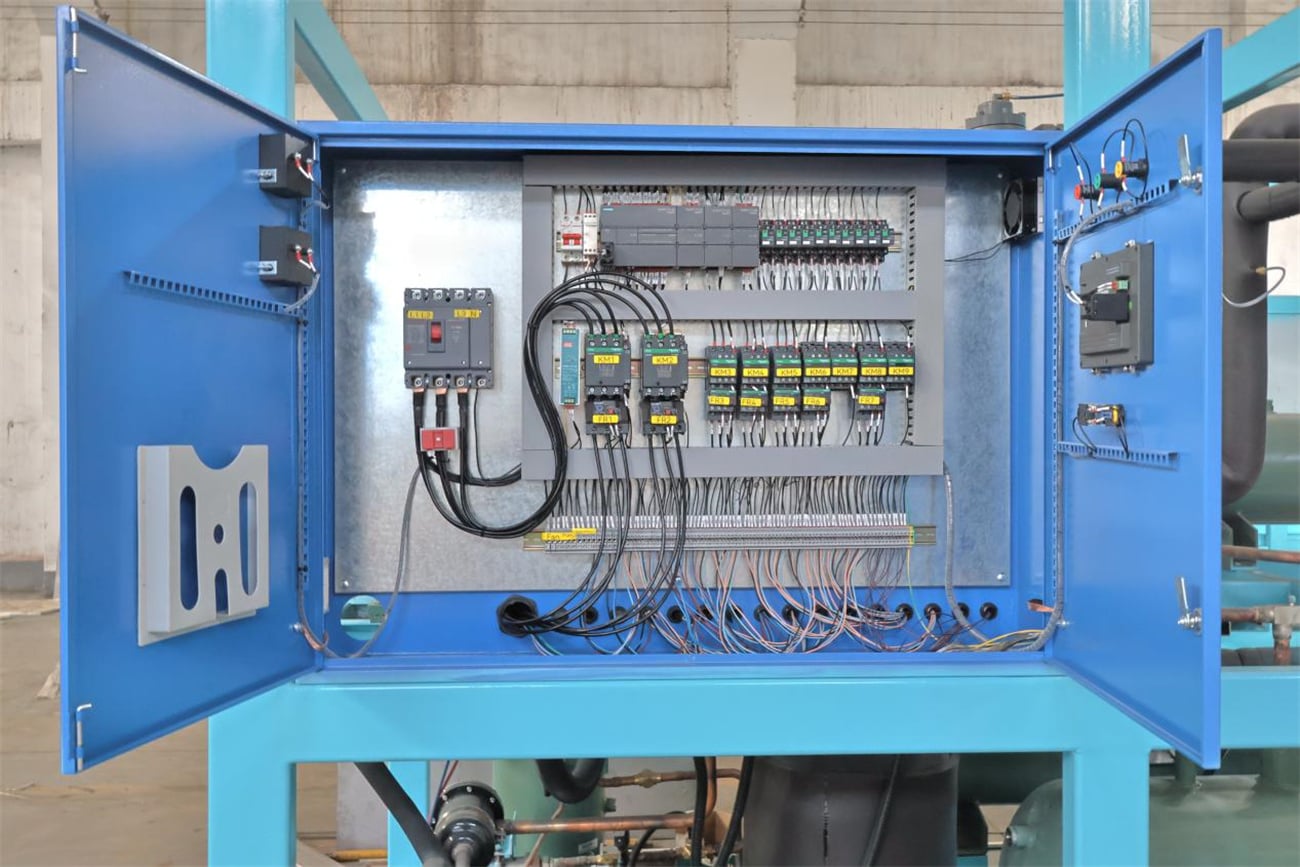
تتكوّن المكوّنات المحدَّدة من شنايدر إلكترك ونظام التحكُّم عن بُعد جزءًا من التكوين المحدَّد. وتتمثّل مهمتها في دعم تشغيل المعدّات وتنسِيق الوظائف الكهربائية المرتبطة بالتبريد ومعالجة الثلج.
تتطلّب آلة الدفعة اتّباع تسلسل تشغيلي محدَّد. ويجب أن تصل عملية التجميد إلى المرحلة الملائمة قبل البدء في إزالة الثلج، بينما يجب أن تحدث الحركات الميكانيكية في ظروف تشغيل وسلامة مناسبة.
يوفّر التحكُّم عن بُعد واجهة تشغيل إضافيّة، لكن وظائفه المحدَّدة تعتمد على التصميم النهائي للنظام. وينبغي تحديد صلاحيات التشغيل ونطاق التحكُّم والشروط الوقائية أثناء مرحلة التكامل. وهذا يضمن أن تظل أوامر التحكُّم عن بُعد متسقةً مع تسلسل تشغيل الآلة وإجراءات الموقع.
دفع الثلج يربط بين مرحلتي التجميد والمعالجة
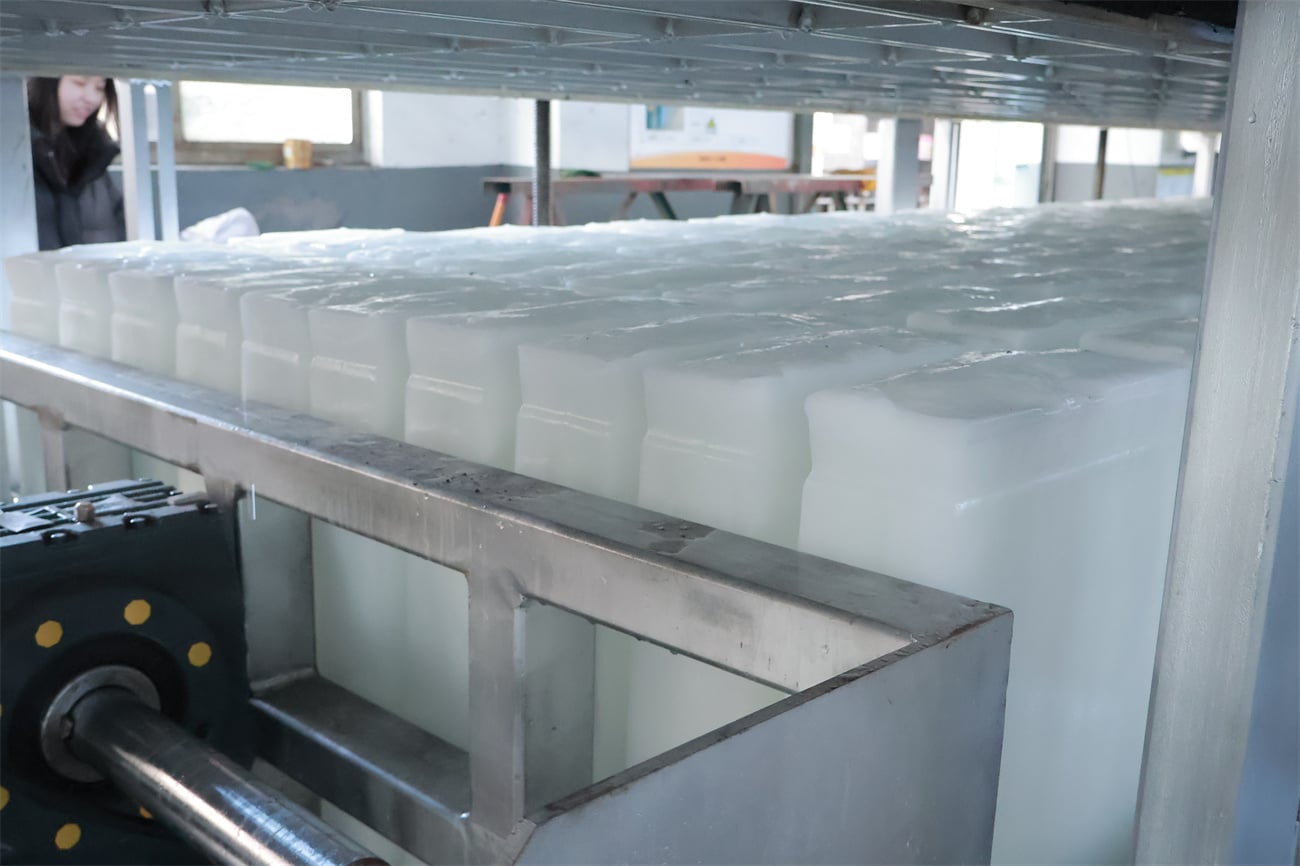
نظام دفع الجليد يدعم حركة الكتل بعد خروجها من القوالب. ويشمل إدراج هذا المعدات في التكوين العام دمج عمليات المناولة اللاحقة في تصميم الإنتاج منذ المرحلة الأولى.
وتؤثر منطقة الاستلام، واتجاه الحركة، ومسار النقل اللاحق جميعها في كيفية خروج الجليد المنتَج من الجهاز. ويجب تنسيق هذه الترتيبات مع آلية الدفع لضمان انتقال الكتل بسلاسة إلى مرحلة المناولة التالية.
كما أن تسلسل التحكم له أهمية مماثلة. فلا بد أن يكون الجليد جاهزًا للحركة، وأن يكون مسار الاستلام متاحًا قبل بدء عملية الدفع. ومعالجة هذه الواجهات تربط بين التصميم الميكانيكي وتخطيط الموقع، وتساعد في تنظيم الانتقال بين دفعات الإنتاج المتتالية.
التخطيط وفق دورة الإنتاج الكاملة
توفر الجدول الزمني المقترح المكوّن من ٢٥٥ بلوكًا لكل دفعة ودفعتين يوميًّا أساسًا للتخطيط. ويجب أن يراعي الإخراج النهائي أيضًا مواصفات البلوكات المؤكدة، ووقت التجميد، وإزالة الثلج، والاستعداد للدفعة التالية.
وبدمج نظام انتقال الحرارة بالتبريد المباشر ومكونات التبريد المُطابَقة والتحكم الكهربائي ونظام دفع الثلج، تغطي تركيبة ICEMA بسعة ١٠ أطنان العملية الإنتاجية بكاملها. ويوفر هذا النهج إطار عمل عمليًّا للعملاء لتنسيق اختيار المعدات وتخطيط التركيب والتشغيل وفقًا لمتطلبات إنتاج بلوكات الثلج الخاصة بهم.
أخبار عاجلة
-
آلة تبريد كتل الجليد المباشرة بسعة ١٠ أطنان من شركة آيسيما تجمع بين تقنيات التبريد ومعالجة الجليد
2026-10-10
-
مصنع جليد جديد في شيلي مزودٌ بنظام إنتاج جليد أنبوبي سعة ٥ طن/٢٤ ساعة ونظام تغليف آلي سعة ٥ كجم
2026-09-14
-
مشروع ماكينة صنع ثلج الأنبوبية بسعة ٢٥ طنًّا في تشانغتشو يدخل مرحلة التجميع لتبريد المفاعلات
2026-09-10
-
آلة تبريد مكعبات الثلج بالملح سعة ١٥ طنًا لمشروع ثلج في جمهورية الدومينيكان: إمدادٌ مرن لإنتاج الثلج على نطاق واسع
2026-08-26
-
توصيل الطلب المكوَّن من ست وحدات من ماكينات إنتاج رقائق الثلج البحرية بسعة ٣٠ طنًا للحفاظ على الصيد في السفن الصيدية العابرة للمحيطات
2026-07-28
-
شركة آيسيما تُرسل مشروع آلة تصنيع قوالب الثلج بالتبريد المباشر بسعة ٤٠ طنًا وغرفة تبريد مخصصة إلى المكسيك لحفظ البروكولي
2026-06-18
-
معالجة تقلبات شبكة الطاقة: حلول ضواغط المكبس المتوازية لآلات صنع الثلج الأنبوبية الصناعية
2026-05-06
-
تمكين تطوير سلسلة التبريد في جنوب شرق آسيا: شركة شنغهاي آيسما (Icema) ستشارك في معرض إندونيسيا لسلسلة التبريد 2026
2026-05-05
-
يعود عميل من ساحل العاج إلى ICEMA، لتعزيز التعاون وكتابة فصل جديد في صناعة الثلج
2025-07-16
-
آلة ثلج الحبيبات بطاقة 30 طنًا يوميًا من ICEMA دخلت السوق البيروفي: مجموعة من المزايا لمساعدة في حفظ المنتجات البحرية.
2025-02-24